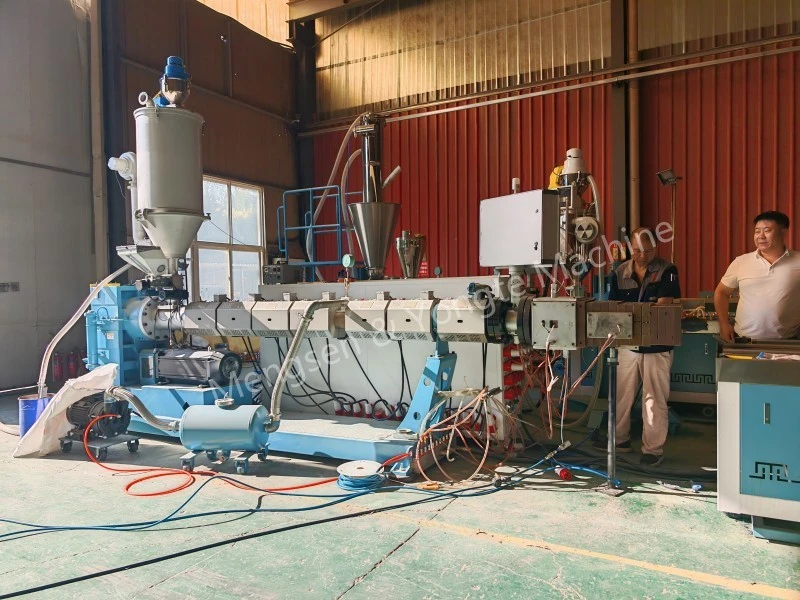
علل شکستگی ناگهانی پیچ در حین کارکرد اکسترودر گرانولاتور WPC
علل شکستگی ناگهانی پیچ در حین کارکرد اکسترودر گرانولاتور WPC
علل شکستگی ناگهانی در حین کار بلوک رزوه ای دو مارپیچ موازی (بلوک فشاری/بلوک حمل و نقل)
اکسترودر دانه بندی Yongte WPC مجهز به یک اکسترودر دو مارپیچ موازی است که در آن پیچ ها از یک شفت مرکزی و بلوک های رزوه دار مدولار تشکیل شده است. مواد بلوک رزوه ای انتخاب شده WR4 یا WR7 هستند که مقاومت بسیار خوبی در برابر سایش و خوردگی دارند. بر این اساس، پیچ ها در این شرایط عملیاتی دوام فوق العاده ای از خود نشان می دهند. با این حال، در طول تولید، بلوک های رزوه ای به طور مداوم در معرض تنش های ترکیبی برشی، فشاری و اصطکاک قرار می گیرند. اگر هر گونه ناهنجاری در این فرآیندها رخ دهد، ممکن است باعث شکستگی ناگهانی در بلوک های رزوه ای شود که مستقیماً باعث خاموش شدن خط تولید و در نتیجه تلفات قابل توجهی در زمان توقف و هزینه های تعمیر و نگهداری برای شرکت می شود. بخشهای زیر به طور سیستماتیک علل بالقوه شکستهای ناگهانی در بلوکهای رزوهدار اکسترودرهای دو مارپیچ موازی را تحلیل میکنند.
شکستگی اجزای رزوه ای دو پیچ موازی اکسترودر گرانولاتور WPC نشان دهنده حالت شکست شکننده است. این به ندرت توسط یک عامل منفرد مانند اضافه بار آنی ایجاد می شود، بلکه ناشی از اثرات ترکیبی نقص مواد، تمرکز تنش، و بارهای شوک عملیاتی است. این علل را می توان به چهار دسته عمده طبقه بندی کرد: خود مواد، فرآیندهای ماشینکاری و مونتاژ، شرایط ساخت و عملیات، و خرابی تجهیزات.
تفاوت ها: شکست معمولا شامل قطعات تکه تکه شده با سطح شکستگی شکننده و بدون تغییر شکل پلاستیکی قابل توجه است. سایش به صورت نازک شدن تدریجی ظاهر می شود. شکست پیچشی معمولاً به دلیل تجاوز از حد مجاز گشتاور برای پیچ ایجاد می شود.

1- نقص مواد و عملیات حرارتی
1. عملیات حرارتی شکست خورد
لایه نیترید شده بیش از حد ضخیم است و در نتیجه شکنندگی بالایی دارد. ماده پایه فاقد تلطیف کافی است و تنش های داخلی باقی می ماند. با قرار گرفتن در معرض گرمای عملیاتی، این تنش ها آزاد می شوند که منجر به شکستگی مستقیم می شود.
ترک رفع: ریز ترک ها در طول فرآیند کوئنچ خالی ایجاد شدند. این ترک ها در بازرسی کارخانه تشخیص داده نشدند، اما در حین کار انتشار یافتند و منجر به شکستگی آنی شدند.
2. گنجاندن مواد خام، تخلخل، یا حفره ها: آخال های داخلی یا حفره های انقباض در قطعات آهنگری یا ریخته گری، عیوب ذاتی را تشکیل می دهند. تحت شرایط عملیاتی عادی، تنش در این مکانهای نقص متمرکز میشود. هر گونه نوسانی می تواند باعث پارگی آنی این عیوب شود.
3. انتخاب نادرست مواد: یک فرمول پرکننده (فایبرگلاس، کربنات کلسیم، کربن سیاه) به اشتباه با فولاد نیترید شده معمولی استفاده شد. یک فرمول با مقاومت در برابر خوردگی بالا بر روی فولاد کار گرم بدون مولیبدن اعمال شد که منجر به فرسایش بستر و ایجاد ترکهای ریز شد.
اکسترودر دانه بندی Yongte WPC پیچ و بشکه با کیفیت بالا را مجهز می کند، بنابراین به دلیل نقص مواد و عملیات حرارتی آسیب نمی بیند. مواد پیچ ما WR4 است، WR4 یک ماده آلیاژی مقاوم در برابر سایش با عملکرد بالا است که عمدتاً در ساخت اجزای کلیدی تجهیزات صنعتی، بهویژه در اکسترودرهای دو مارپیچ، اجزای اختلاط و سایر زمینهها استفاده میشود. علاوه بر این، WR4 میتواند ویژگیهای سطح را از طریق فرآیند نیتریدینگ سطح یا پاشش کاربید تنگستن تقویت کند تا یک لایه مقاوم در برابر سایش به ضخامت 0.1 تا 0.3 میلیمتر، با سختی تا HV1200 ~ 1500 تشکیل دهد که برای پردازش مواد خام حاوی پرکنندههای سختی بالا (مانند پودر کوارتز و پودر فلز) مناسب است.

2، مونتاژ مکانیکی و تجزیه و تحلیل تنش ساختاری
1. پیش بار محوری بیش از حد: بلوک رزوه شده توسط یک مهره قفل ایمن شده است. اگر پیش بارگذاری بیش از حد بالا تنظیم شود، بلوک رزوه ای در معرض فشار استاتیکی بالا و مداوم قرار می گیرد. پس از گرم شدن، اثر انبساط حرارتی بر این شرایط قرار می گیرد و باعث می شود که تنش فشاری داخلی از حد شکست ماده فراتر رود.
فاصله محوری بین پیچهای دوقلو بسیار مهم است: اگر فاصله خیلی کوچک باشد، پیچها در اثر گرما منبسط میشوند و باعث فشرده شدن و شکستگی قسمتهای انتهایی بلوکهای رزوهشده میشوند.
2. تمرکز تنش راه کلید/ سوراخ داخلی: گوشه های تیز یا فیله های بسیار کوچک راهرو سوراخ داخلی، نقاط تمرکز تنش را تشکیل می دهند. اتصال بیش از حد محکم کلید میتواند باعث ایجاد ترکهای ریز در شکاف کلید شود، که سپس به انتشار ادامه میدهد.
3. سطح جفت رزوه ای ناهموار یا حاوی اجسام خارجی است. سطح انتهایی ممکن است دارای سوراخها، تراشههای آهن یا بقایای مواد باشد. پس از مونتاژ، تماس نقطهای موضعی در سطح انتهایی ایجاد میشود و در نتیجه فشار بالای موضعی در حین کار ایجاد میشود که میتواند منجر به ترک در نقاط تماس شود.
4. تراز ضعیف پیچ (عدم دایره بودن بین دو پیچ). سایش در محل اتصال یاتاقان؛ انحراف هم محوری بیش از حد بین دو پیچ موازی. بلوک های رزوه ای تحت تنش خمشی متناوب دوره ای قرار می گیرند که منجر به شکستگی خستگی می شود.
3، تاثیر شرایط عملیاتی فرآیند (شکستگی باعث ایجاد بار لحظه ای)
1. شروع سرد / شروع سخت ناشی از انسداد مواد: با سرد شدن و جامد شدن مواد داخل بشکه، پیچ به اجبار راه اندازی می شود و در نتیجه گشتاور آنی به مراتب بیشتر از گشتاور نامی است. این یک بار ضربه ای عظیم ایجاد می کند که مستقیماً بلوک پیچ را می شکند - رایج ترین سناریوی تصادفی که در محل با آن مواجه می شود.
2. ورود اجسام خارجی به بشکه (مانند اجسام سخت فلزی). مهرهها، واشرها، برادههای پیچ یا ابزارهای فلزی که داخل قیف میافتند و بین بلوک رزوهدار و بشکه قرار میگیرند و یک ضربه فشاری گذرا ایجاد میکنند.
3. گرمای بیش از حد موضعی و تغییرات ناگهانی در تنش حرارتی: دمای محلی به شدت افزایش می یابد و سپس به سرعت کاهش می یابد. این چرخه حرارتی متناوب باعث ایجاد ترک های شوک حرارتی می شود. به ویژه برای اجزای نیترید شده، مقاومت شوک حرارتی آنها ضعیف است.
4. پر شدن بیش از حد مواد یا تغییرات فشار ناگهانی، افزایش شدید نرخ تغذیه یا مسدود شدن درگاه اگزوز می تواند باعث شود فشار سر به طور لحظه ای افزایش یابد و بلوک رزوه ای را در معرض نیروهای محیطی و محوری قابل توجهی قرار دهد.
4- تجمع آسیب خستگی (ترکهای پنهان از قبل، شروع ناگهانی)
قطعه رزوهای در یک دوره طولانی تحت گشتاور متناوب و تنش متناوب قرار میگیرد و باعث میشود که ریزترکها روی سطح آن به تدریج منتشر شوند. این آسیب ها با چشم غیر مسلح قابل مشاهده نیستند. با این حال، هنگامی که شکاف ها به اندازه بحرانی می رسند، ناگهان بدون هیچ هشدار قبلی منتشر می شوند و ظاهر "نابودی ناگهانی" را نشان می دهند.
روش بازرسی سریع در محل (بازرسی بصری سطح شکستگی)
· سطح شکستگی ترکهای قدیمی و الگوی پوستهمانند را نشان میدهد: شکستگی ناشی از تنش متناوب طولانیمدت، نه ضربهی آنی).
· مقاطع صاف و روشن با دانه های شکننده: شکنندگی / ترک خوردگی در لایه نیترید ناشی از عملیات حرارتی
· سطح شکستگی تغییر شکل فشاری و خراش های فلزی را نشان می دهد. شکستگی ناشی از برخورد جسم خارجی
· شکستگی از محل سوراخ داخلی کلید منشأ می گیرد: تمرکز تنش راه کلید
اقدامات پیشگیرانه مربوطه
1. بازرسی تهیه مواد: انجام آزمایش غیر مخرب و تست سختی بر روی آهنگری. بررسی گزارش های صلاحیت مواد؛ عمق لایه نیترید را برای اجزای نیترید شده کنترل کنید تا از تشکیل لایه های نیترید شکننده جلوگیری کنید.
2. مونتاژ: پیش بار محوری را به شدت کنترل کنید و هم محوری پیچ را تأیید کنید. سطح انتهایی را کاملا تمیز کرده و لبه های پله را گرد کنید.
3. روش کار: چیلر را به زور روشن نکنید. اطمینان حاصل کنید که مواد مسدود شده به اندازه کافی گرم شده اند تا قبل از کار با درایو ذوب شوند. یک آهنربای قیف برای حذف آهن نصب کنید.
4. بازرسی روزانه: نظارت بر گشتاور واحد اصلی و نوسانات فشار سر. برای جلوگیری از جابجایی محوری، یاتاقانهای رانش را به طور منظم بازرسی کنید.

اخبار مرتبط
- چگونه مشکل ناهماهنگی نوار درب WPC را حل کنیم؟
- بهینه سازی قالب برای ماشین آلات چوب پلاستیک زباله
- پیچ دوبل موازی جداسازی و مونتاژ برای دستگاه گندله سازی WPC
- Yongte تولید لوله های نفوذپذیر میکرو متخلخل را بهینه می کند
- محلول تمیزکننده نوآورانه بدون آب، بازیافت فیلم پلاستیکی را متحول می کند
- اجرای آزمایشی موفقیت آمیز برای خط تولید الوار پلاستیکی زباله پلی اتیلن
برای من پیام بگذارید