چرا هم مخزن خلاء و هم مخزن اسپری در خط اکستروژن لوله پلی اتیلن ضروری است؟
در خط اکستروژن لوله پلی اتیلن چرا مخزن آب خلاء و مخزن آب پاشش ضروری است؟
خط اکستروژن لوله پلی اتیلن: نقش مخزن آب خلاء و مخزن آب اسپری
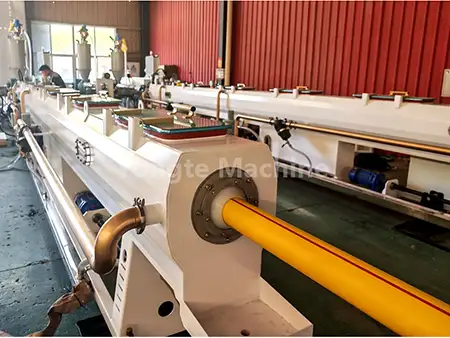
هنگامی که لوله های پلی اتیلن از قالب بیرون می آیند، در حالت مذاب و نرم شده با دمای بالا وجود دارند که فاقد قطر بیرونی و دایره ای ثابت هستند. بنابراین، شکلدهی و خنکسازی سریع برای جلوگیری از فروپاشی، تغییر شکل یا انحراف لولهها از تلورانسهای ابعادی مشخص ضروری است. مخزن آب خلاء تنظیم و شکل دهی قطر را انجام می دهد، در حالی که مخزن آب اسپری روند خنک سازی را ادامه می دهد. این دو سیستم نقش های عملکردی مجزایی را ایفا می کنند.

1. مخزن آب خلاء (مخزن خلاء با قطر ثابت، بخش شکل دهی هسته)
عملکرد: برای "مکیدن" لوله پلی اتیلن انعطاف پذیر، قطر بیرونی و دایره ای آن را ثابت کنید و همزمان خنک سازی اولیه را انجام دهید. اصل: مخزن آب با آب پر می شود و در داخل مخزن خلاء ایجاد می شود که در نتیجه فشار منفی داخل مخزن ایجاد می شود. سپس دیواره بیرونی لوله با فشار اتمسفر به دیواره داخلی آستین قطری محکم فشار داده می شود، که به زور لوله پلی اتیلن مذاب را به قطر خارجی استاندارد خود منبسط می کند و اطمینان حاصل می کند که لوله بدون صاف شدن دایره ای خود را حفظ می کند.
· بلافاصله پس از خروج از سر قالب، مواد لوله در دمای بالا قرار دارد و نرم باقی می ماند. در این مرحله باید از ریختن ناگهانی و با حجم زیاد آب سرد پرهیز کرد، زیرا این امر باعث خنک شدن سریع سطح در حالی که فضای داخلی مذاب باقی می ماند، به طور بالقوه منجر به تنش های داخلی بالا، ترک خوردن و تغییر شکل دیواره لوله می شود.
· دمای آب در محفظه خلاء معمولاً بین 30 تا 50 درجه سانتیگراد حفظ می شود. از آب گرم برای شکل دادن استفاده می شود و به تدریج گرما را از بین می برد.
· قفل کردن قطر بیرونی با استفاده از فشار منفی خلاء حیاتی ترین ایستگاه برای اطمینان از تحمل ابعادی مواد لوله و جلوگیری از بیضی بودن است.
· به طور همزمان، فیلم آب لولهکشی را میپوشاند و خنککننده اولیه را فراهم میکند که باعث تشکیل یک لایه پوست جامد روی سطح لوله میشود. این لایه استحکام کافی برای جلوگیری از فروپاشی لوله ایجاد می کند.
در غیاب مخزن آب خلاء، لوله پلی اتیلن اکسترود شده نرم و آویزان می شود، قطرهای بیرونی ناسازگاری را نشان می دهد و بیضی بیش از حد را نشان می دهد و برآوردن ابعاد استاندارد ملی را غیرممکن می کند.

2. مخزن آب اسپری (مخزن آب خنک کننده، بخش خنک کننده عقب)
عملکرد: برای دستیابی به خنک کننده عمیق و پایدار، کل لوله را به دمایی نزدیک به دمای محیط برسانید. پس از شکل دهی خلاء، دیواره بیرونی لوله قبلاً جامد شده است، اما دمای داخلی دیواره لوله بالا می ماند و لایه هسته نرم باقی می ماند. در نتیجه، لوله همچنان تحت تنش مکانیکی تغییر شکل می دهد. محفظه اسپری از غبار آب با فشار بالا استفاده می کند تا به طور یکنواخت دیواره بیرونی لوله را از همه طرف پاشیده و به طور مداوم گرمای داخلی دیواره لوله را دفع کند:
· اسپری منطقه ای چند مرحله ای، با دمای آب کمتر (دمای اتاق).
· اسپری یکنواخت را از همه طرف بمالید تا از خم شدن لوله ناشی از خنک شدن یک طرفه جلوگیری شود.
· به تدریج دمای کلی مواد لوله را کاهش دهید تا تمام دیواره لوله کاملاً سخت شود و لوله وارد دستگاه کشش شود.
· در مقایسه با خنک کننده غوطه وری، خنک کننده اسپری کمتر مستعد چسبیدن حباب ها به دیواره های لوله است، خنک کننده یکنواخت تری را فراهم می کند و منجر به تنش های داخلی کمتر در مواد لوله می شود.
اگر فقط از یک محفظه خلاء استفاده شود و هیچ محفظه اسپری وجود نداشته باشد، درجه حرارت در ناحیه هسته لوله بالا خواهد بود و باعث می شود لوله تحت نیروهای کششی کشیده و تغییر شکل دهد. پس از برش، مستعد برگشت و خم شدن است.

خلاصه کردن
مخزن خلاء = اساساً برای شکل دادن، با خنک کننده ملایم: فشار منفی به لوله اعمال می شود تا از قطر بیرونی و گرد بودن اطمینان حاصل شود.
مخزن آب پاشش = در درجه اول برای خنک کردن، با تثبیت کمکی: برای جلوگیری از تغییر شکل بعدی، مواد لوله کشی را از بیرون به داخل کاملا خنک و سخت کنید.
بنابراین، این دو فرآیند مراحل کلیدی متوالی و مکمل در فرآیند قالبگیری اکستروژن لوله پلیاتیلن هستند. عدم وجود هر یک از آنها تولید لوله های پلی اتیلن را غیرممکن می کند که دارای دقت ابعادی و مشخصات عملکرد مکانیکی مورد نیاز باشند. در نتیجه، هر دو جزء ضروری پیکربندی خط تولید هستند.
اخبار مرتبط
- مزایای استفاده از لوله های آبیاری لاستیک در مقایسه با لوله های آبیاری سنتی
- آیا Yongte می تواند خدمات پروژه کلید در دست را برای کارخانه عرشه WPC تامین کند؟
- دستگاه چوب پلاستیک جامد بازیافتی 200x50 میلی متر با موفقیت آزمایش شد
- دستگاه ساخت ستون Yongte WPC با اکستروژن همزمان با موفقیت آزمایش شد
- چگونه می توان از ضایعات فیلم پلاستیکی برای تولید محصولات کامپوزیت چوب پلاستیک (WPC) استفاده کرد؟
- تنظیم دمای ماشین اکستروژن WPC
برای من پیام بگذارید