چرا ما اکسترودر لوله پلی اتیلن را با 33:1 L/D مجهز می کنیم؟
مزایای استفاده از اکسترودر با نسبت L/D 33:1 برای تولید لوله آب پلی اتیلن
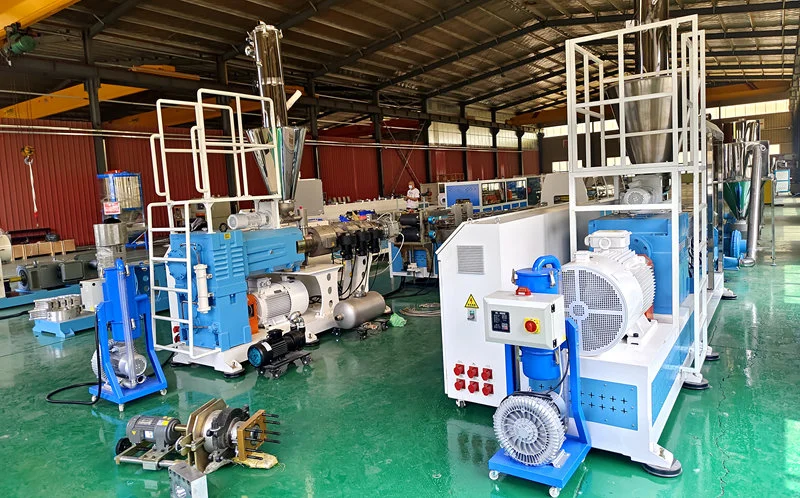
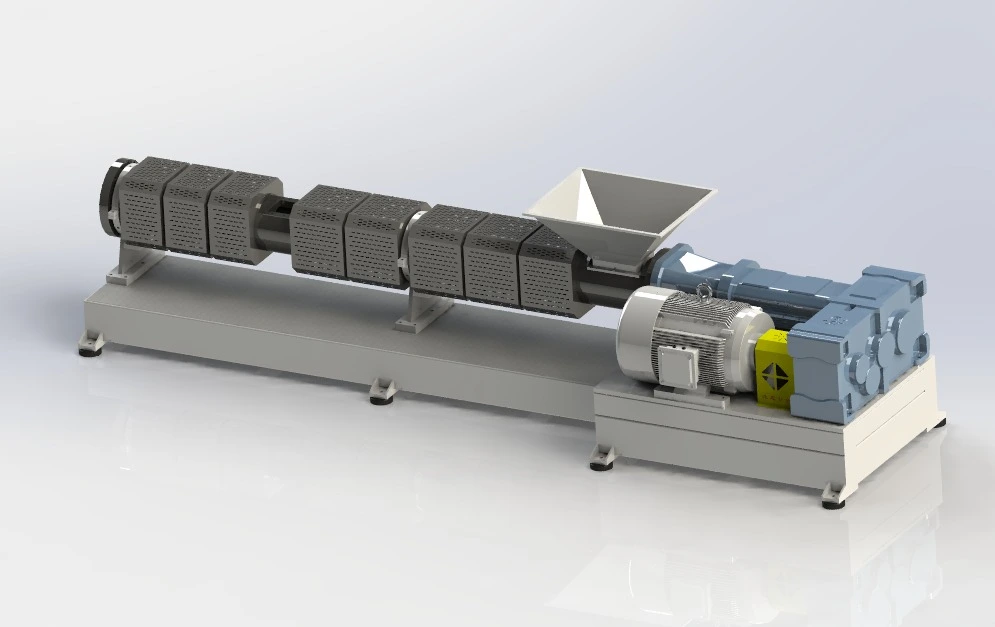
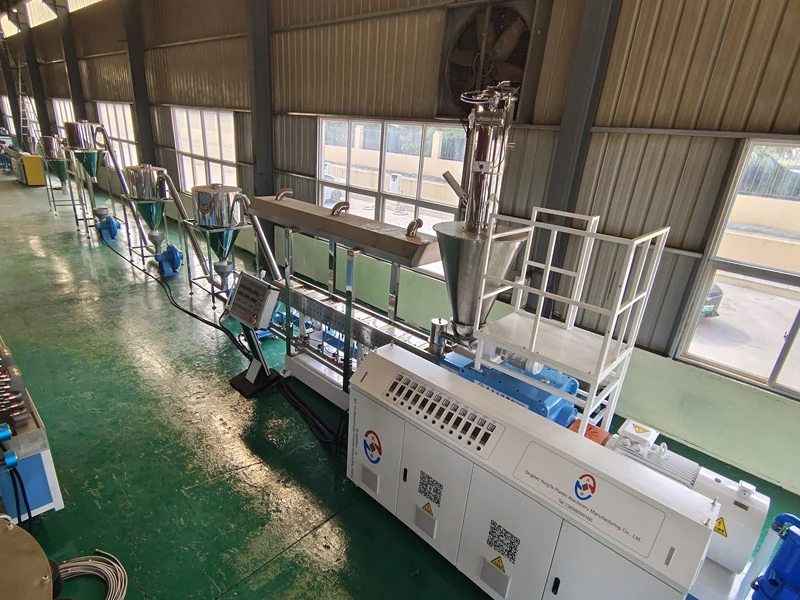
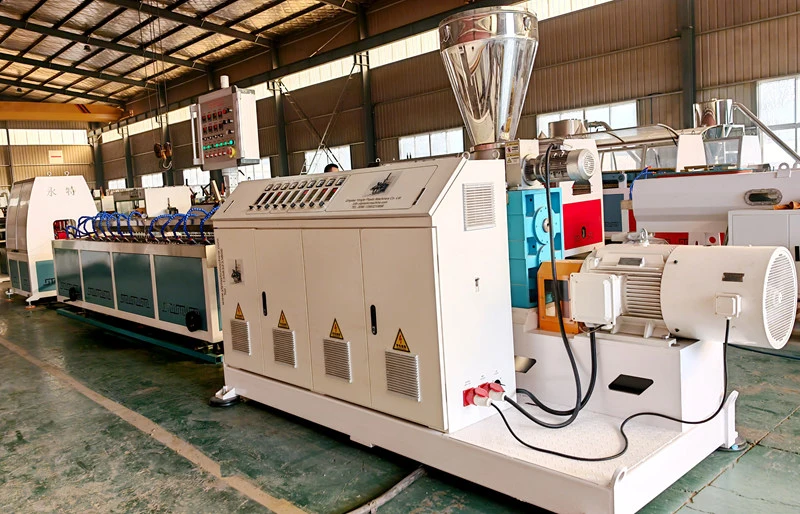
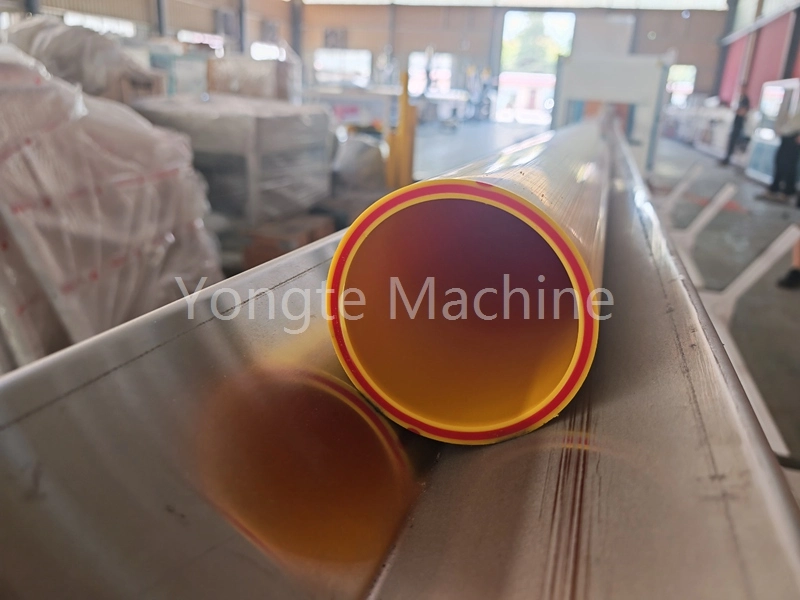
شرکت ما در تولید تجهیزات تولید لوله پلی اتیلن تخصص دارد. برای برآوردن الزامات فرآیندهای اکستروژن لوله پلی اتیلن، ما مجموعه ای از اکسترودرها را با نسبت طول به قطر 33:1 راه اندازی کرده ایم که شامل تجهیزات لوله پلی اتیلن 16-63 میلی متری SJ65/33، خط تولید لوله پلی اتیلن 75-160 میلی متری SJ75/33، خط تولید لوله پلی اتیلن پلی اتیلن 75-160، خط تولید لوله پلی اتیلن SJ90-3333، SJ90-33 5 می باشد. تجهیزات تولید لوله پلی اتیلن 300-500 میلی متر SJ120/33. این سری از تجهیزات چندین مزیت برجسته را در کاربردهای تولید واقعی نشان داده است، که شرکتهای تولیدی را قادر میسازد تا کیفیت لوله را افزایش دهند و کارایی تولید را بهینه کنند.
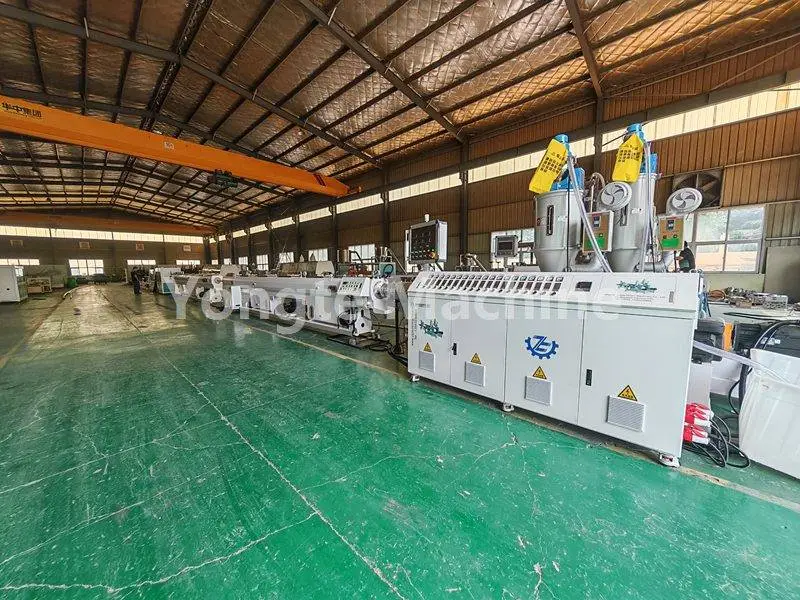
بخش زیر یک نمای کلی از دیدگاه های مختلف ارائه می دهد.
I. مزایای پلاستیک سازی و قالب گیری
1. با ذوب کامل، تشکیل نقاط تبلور و ذرات ذوب نشده به حداقل می رسد. حرکت پیچ طولانی مدت زمان ماندن بهینه مواد در داخل بشکه را تضمین می کند و به ذرات HDPE اجازه می دهد به تدریج ذوب شوند. این انتقال نرمتر از حالت جامد به حالت مذاب را تسهیل میکند و از ذوب نشدن موضعی مواد جلوگیری میکند. علاوه بر این، سطوح صاف داخلی و خارجی لوله باعث کاهش بروز سوراخها و عیوب کریستالیزاسیون میشود و در نتیجه خطر پارگی لوله را کاهش میدهد.
2. برای لوله های تامین آب پلی اتیلن، افزودن کربن سیاه به مستربچ رنگ - همراه با پراکندگی موثر مواد بازیافتی - عملکرد ضد پیری را افزایش می دهد. بسیاری از خطوط تولید نیز از مواد بازیافتی استفاده می کنند. یک میکسر پیچ 33:1 ضربان اختلاط کافی را برای اطمینان از پراکندگی یکنواخت کربن سیاه فراهم می کند و تشکیل آگلومراهای لکه سیاه را به حداقل می رساند و در نتیجه مقاومت طولانی مدت لوله ها در آب و هوا را تضمین می کند. علاوه بر این، استفاده از مواد بازیافتی منجر به همگنی مذاب برتر می شود.
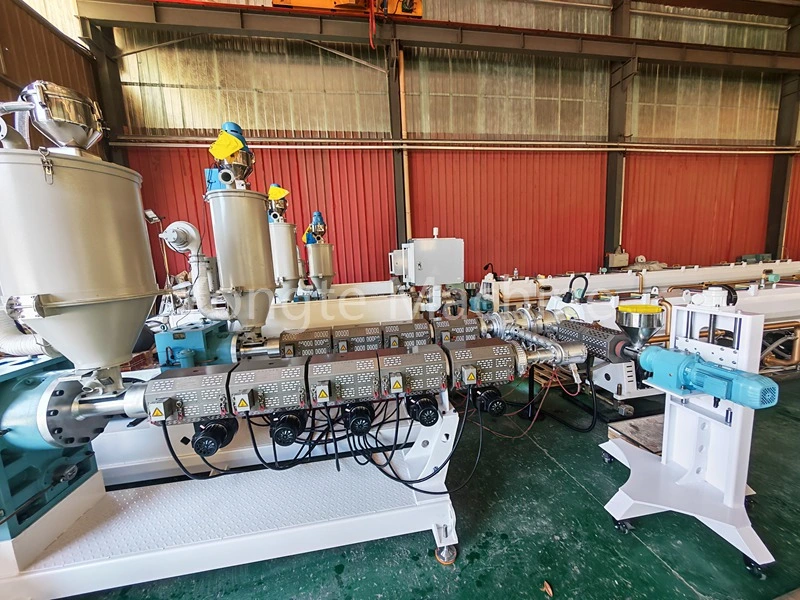
2. فشار مذاب پایدار دقت ابعادی بالای لوله را تضمین می کند.
1. یک بخش اندازه گیری طولانی تر باعث کاهش ضربان اکستروژن می شود. با یک بخش اندازه گیری طولانی تر در یک اکسترودر پیچ بلند، مذاب به طور کامل در بخش اندازه گیری تثبیت و بافر می شود، که منجر به نوسانات کوچکتر در فشار مذاب، سرعت جریان تخلیه پایدار و قوام ابعادی عالی لوله های اکسترود شده می شود.
2. ضخامت دیوار یکنواخت و بیضی بودن قابل کنترل، همراه با عملکرد فشار پایدار، مستقیماً منجر به تحمل ضخامت دیواره تنگ و بیضی بودن کم برای محصولات لوله می شود. لوله های فشار پلی اتیلن مواد لوله کشی تحمل کننده فشار هستند. ضخامت دیواره یکنواخت برای حصول اطمینان از انطباق با الزامات سختی رینگ و استحکام هیدرواستاتیکی استاتیک بسیار مهم است، در نتیجه میزان شکست در بازرسی محصول نهایی را کاهش میدهد و این لولهها را برای عملیات تولید طولانیمدت، مستمر و پایدار ایدهآل میکند.
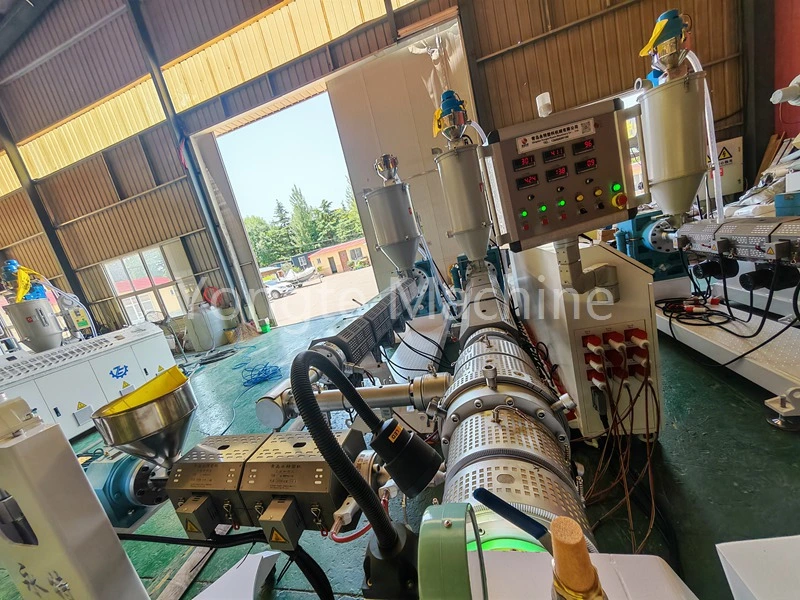
III. محدوده فرآیند گسترده و سازگاری قوی تولید
1. پتانسیل بیشتری برای افزایش ظرفیت تولید وجود دارد. در مقایسه با یک پیچ 30:1، یک پیچ 33:1 سرعت اکستروژن بالاتر و افزایش خروجی را تحت همان قطر پیچ امکان پذیر می کند و ظرفیت تولید را به میزان قابل توجهی در واحد زمان افزایش می دهد. در عین حال، از تنش برشی بیش از حد مرتبط با پیچهای 38:1 یا 40:1 جلوگیری میکند و در نتیجه از افزایش تولید اطمینان حاصل میکند و در عین حال اثرات نامطلوب برش بیش از حد را کاهش میدهد.
2. تحمل بالا به تنوع مواد خام: هنگامی که تغییرات جزئی در ویژگی های دسته مواد خام یا نسبت مواد بازیافتی وجود دارد، فرآیند را می توان به راحتی تنظیم کرد، احتمال نوسانات کیفیت را کاهش داد و در نتیجه تحمل خطای تولید را افزایش داد.
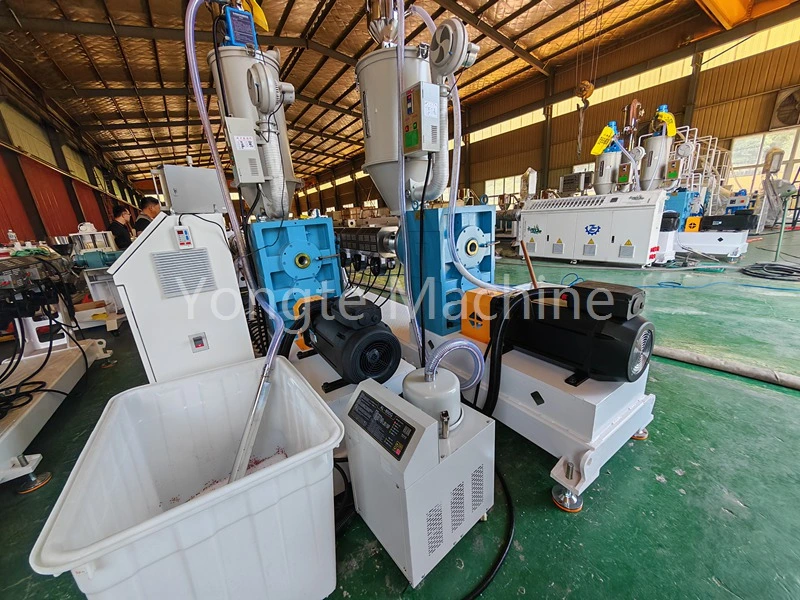
IV. کاهش تخریب حرارتی برای حفظ خواص مکانیکی مواد پلی اتیلن
· HDPE به تولید گرما تحت برش بیش از حد حساس است: در مقایسه با پیچ های بلند با نسبت 36:1، نسبت پیچ 33:1 تضمین می کند که زمان ماند بیش از حد طولانی نیست. در نتیجه، تاریخچه حرارتی و پروفیل برشی که توسط مواد درون بشکه تجربه میشود، متوسط باقی میماند و اجازه میدهد تا گرمای برشی به طور موثر کنترل شود. این روش از بریدگی زنجیره مولکولی جلوگیری می کند، اطمینان می دهد که استحکام کششی و عملکرد فشار هیدرواستاتیک لوله ها کاهش نمی یابد و از بروز شکنندگی، زرد شدن یا ذرات زغال سنگ در لوله ها جلوگیری می کند.
به طور خلاصه: پلاستیک سازی کافی است، اما PE را "پخت" نمی کند.
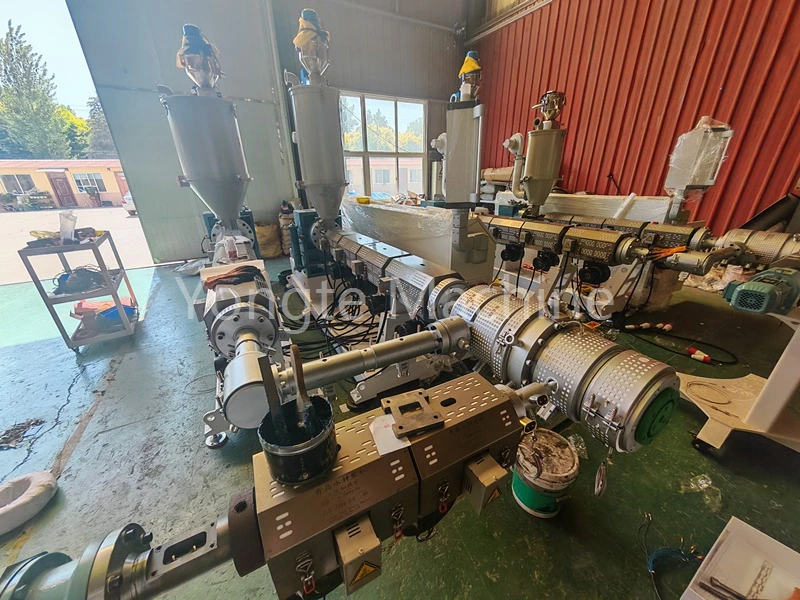
V. مقرون به صرفه بودن کلی تجهیزات (از دیدگاه مهندسی)
· در مقایسه با 30:1، این نوع دارای حد بالایی بالاتر از کیفیت محصول است، با حاشیه بیشتر برای بهبود کیفیت پلاستیک سازی و یکنواختی مذاب، که آن را برای لوله های پلی اتیلن با قطر بزرگ، خطوط تولید با سرعت بالا و کاربردهای لوله کشی مقاوم در برابر فشار در فضای باز مناسب می کند.
· در مقایسه با 38/40:1، نوع 33/1 مصرف انرژی میزبان کمتر، مصرف انرژی کاهش یافته، سایش کمتر پیچ، هزینه های نگهداری کمتر، و مقاومت بهتر در برابر تخریب ناشی از گرمای بیش از حد را ارائه می دهد. در نتیجه، صنعت لوله های فشار HDPE به طور گسترده ای 33:1 را به عنوان مشخصات استاندارد ترجیحی، متعادل کردن ظرفیت تولید، کیفیت محصول و بهره وری انرژی اتخاذ می کند.
خلاصه
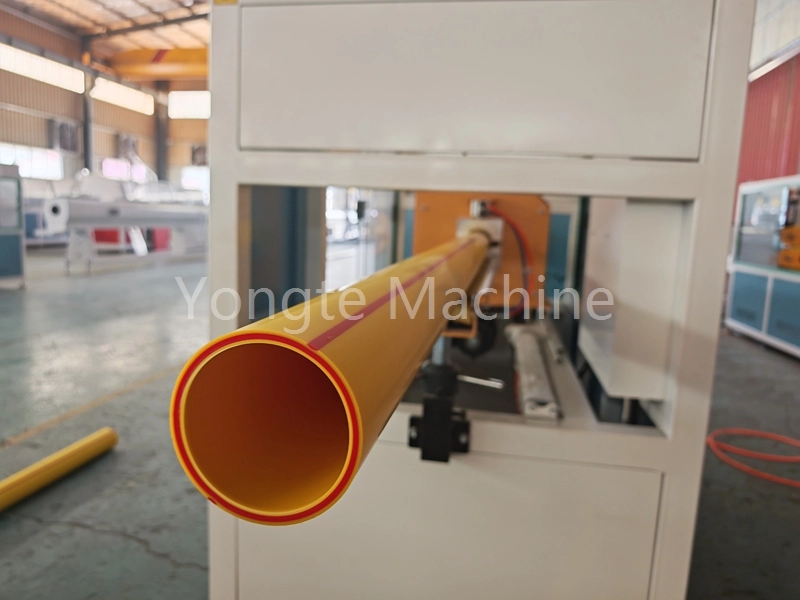
اکسترودر لوله پلی اتیلن با نسبت طول به قطر 33:1 که برای تولید لوله های تامین آب پلی اتیلن طراحی شده است، پلاستیک سازی کامل مواد را تضمین می کند، پراکندگی یکنواخت کربن سیاه و مواد بازیافتی را در فاز مذاب ترویج می کند، از نوسانات عملکرد ناشی از تجمع موضعی جلوگیری می کند، کنترل ضخامت پیش از مذاب را در دیواره پایدار حفظ می کند و به دست می آورد. در حالی که ظرفیت تولید را حفظ می کند، این اکسترودر به طور موثر گرمای برشی را کنترل می کند، از تخریب HDPE جلوگیری می کند و استحکام هیدرواستاتیک و مقاومت در برابر آب و هوا لوله ها را تضمین می کند. علاوه بر این، سازگاری فرآیند قوی را ارائه می دهد، کیفیت محصول را با هزینه های تولید متعادل می کند، و آن را به انتخاب ارجح برای خطوط تولید لوله فشار HDPE تبدیل می کند.
اخبار مرتبط
- مزایای استفاده از لوله های آبیاری لاستیک در مقایسه با لوله های آبیاری سنتی
- آیا Yongte می تواند خدمات پروژه کلید در دست را برای کارخانه عرشه WPC تامین کند؟
- دستگاه چوب پلاستیک جامد بازیافتی 200x50 میلی متر با موفقیت آزمایش شد
- دستگاه ساخت ستون Yongte WPC با اکستروژن همزمان با موفقیت آزمایش شد
- چگونه می توان از ضایعات فیلم پلاستیکی برای تولید محصولات کامپوزیت چوب پلاستیک (WPC) استفاده کرد؟
- تنظیم دمای ماشین اکستروژن WPC
برای من پیام بگذارید