تنظیم دمای ماشین اکستروژن WPC
منحنی دمای اکستروژن برای کامپوزیت PE چوب پلاستیک (HDPE + پودر چوب)
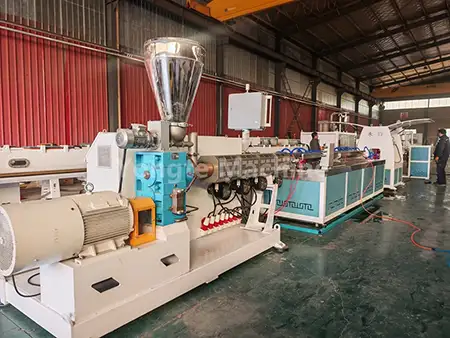
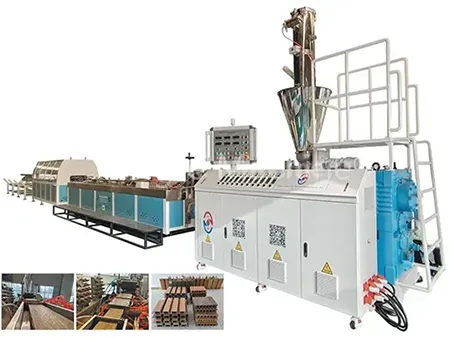
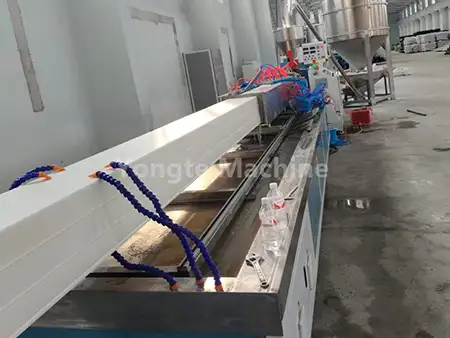
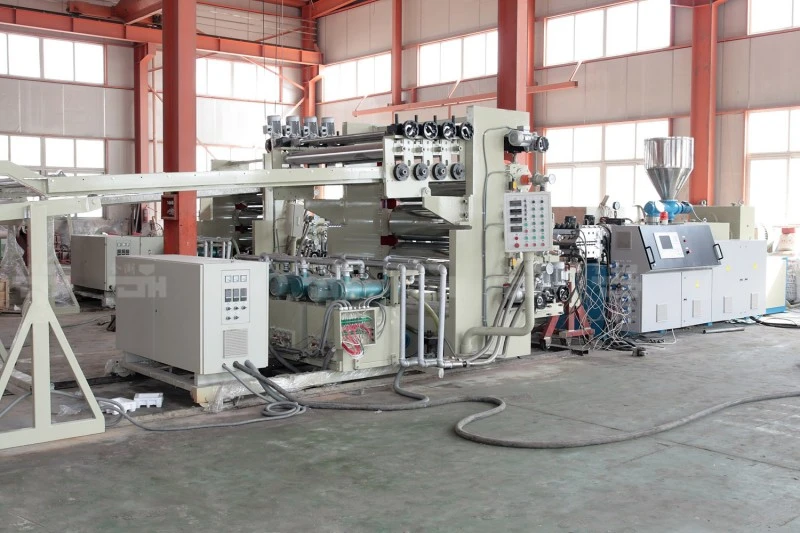
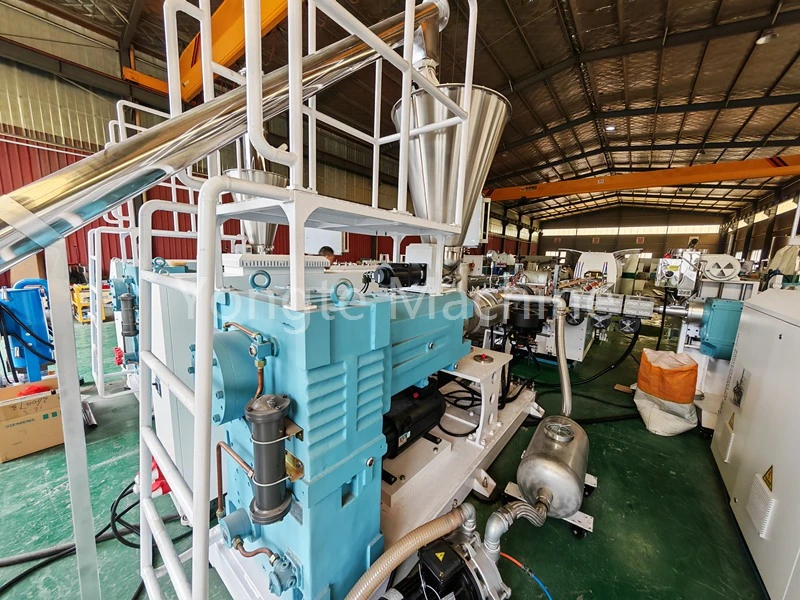
سناریوهای قابل اجرا: خطوط تولید کامپوزیت پلی اتیلن و پودر چوب (دانهبندی مسطح دو مارپیچ ← قالبگیری اکستروژن دو پیچ مخروطی / تک پیچ). برای کامپوزیت های پلاستیکی چوب پلی اتیلن، نگرانی های اصلی گرمای بیش از حد موضعی، محتوای رطوبت و کربن شدن پودر چوب است. بنابراین، حداکثر دمای مواد ترجیحاً نباید از 185 درجه سانتیگراد تجاوز کند. در فرآیند دو مرحله ای، مرحله دانه بندی دو پیچ موازی، اختلاط کامل، پلاستیک سازی و تشکیل گرانول های یکنواخت از HDPE و پودر چوب را تضمین می کند. سپس قالب گیری پروفیل بعدی با استفاده از یک اکسترودر مخروطی دو مارپیچ یا تک پیچ انجام می شود. این رویکرد پردازش تقسیمبندی شده، کنترل مستقل دما را در هر مرحله امکانپذیر میسازد و در نتیجه خطر گرمای بیش از حد موضعی را کاهش میدهد. کامپوزیت های پلاستیکی چوب پلی اتیلن به شرایط پردازش بسیار حساس هستند. توجه ویژه ای باید به دمای بیش از حد موضعی در بشکه یا قالب، رطوبت باقی مانده در مواد خام و کربن شدن پودر چوب در دمای بالا داده شود. چنین مسائلی می تواند منجر به ایجاد لکه های زغال در سطح محصول، تغییر رنگ یا حتی تخریب خواص مکانیکی شود. در نتیجه، در تولید واقعی، دمای مواد باید به شدت کنترل شود و حداکثر دما ترجیحاً از 185 درجه سانتیگراد تجاوز نکند.
I. منحنی دمای اکستروژن PE-WPC (مرحله گلولهسازی + مرحله شکلدهی نمایه)
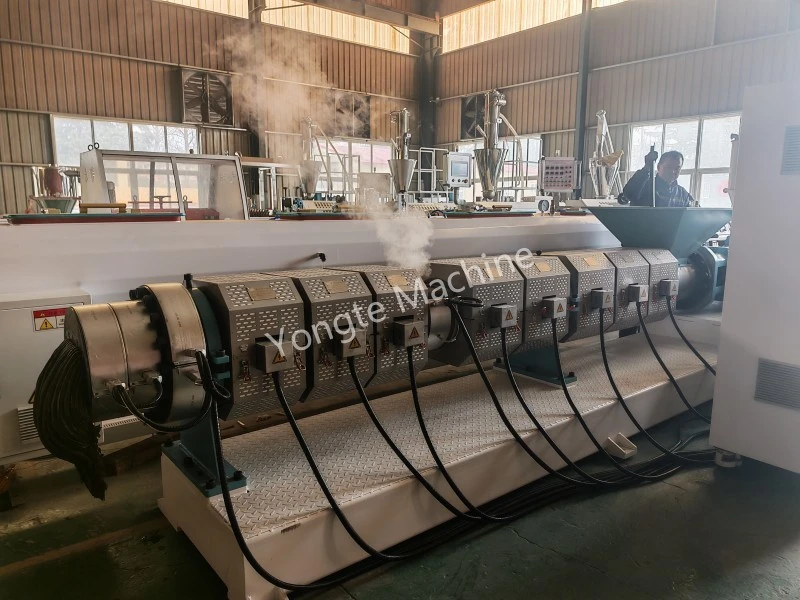
① دانه بندی دوگانه موازی (دانه بندی چوب پلی اتیلن، دوتایی موازی هم جهت)
در تولید واقعی، دما باید بر اساس پارامترهای مواد خام مانند محتوای پودر چوب، اندازه مش و شاخص جریان مذاب HDPE تنظیم شود: هرچه نسبت افزودن پودر چوب بیشتر باشد، دشواری پردازش بیشتر میشود و نیاز به نظارت دقیقتر بر پایداری دما در مرحله پلاستیکسازی برای جلوگیری از تجمع گرمای موضعی دارد. وقتی اندازه مش پودر چوب ریزتر باشد، سطح ویژه افزایش مییابد و احتمال کربنشدن را بیشتر میکند، که نیاز به کاهش مناسب محدوده دما در مرحله همگنسازی دارد. علاوه بر این، کنترل تامین آب در مرحله دانه بندی دوگانه مسطح باید از مرحله پیش تصفیه مواد خام اجرا شود. هنگام ورود پودر چوب به گیاه، رطوبت آن باید آزمایش شود و اگر از 5٪ بیشتر شود، باید عملیات خشک کردن انجام شود. در غیر این صورت، رطوبت وارد شده به بشکه اکسترودر ممکن است در دمای بالا حباب های بخار ایجاد کند که می تواند یکنواختی دانه بندی را به خطر بیندازد و منجر به نقص منافذ داخلی در محصولات نهایی اکسترود شده در طی قالب گیری اکستروژن بعدی شود.
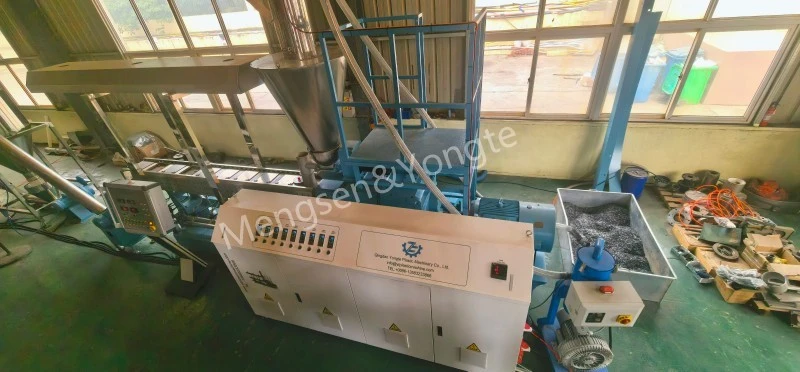
طول سیلندر از درگاه تغذیه تا سر، در هر درجه سانتیگراد
|
بخش |
منطقه 1 (افزودن) |
منطقه 2 |
منطقه 3 |
منطقه 4-6 |
منطقه 7-8 |
منطقه 9 |
سر بمیر |
|
تنظیم |
145 ~ 155 ℃ |
155 ~ 165 ℃ |
160 ~ 170 ℃ |
165 ~ 172 ℃ |
168 ~ 175 ℃ |
170 ~ 178 ℃ |
172 ~ 178 ℃ |
نکات اصلی:
· برای جلوگیری از نرم شدن زودهنگام پودر چوب و چسبیدن آن به میله پیچ که می تواند منجر به پل زدن یا درهم تنیدگی میله شود، قسمت تغذیه را خیلی بالا قرار ندهید.
· مناطق 3-5 بخش اختلاط اولیه را تشکیل می دهند که در آن دما به تدریج افزایش می یابد.
· سر نازل را کمی پایین بیاورید تا افزایش دما در ناحیه برشی مذاب کاهش یابد.
· دمای مذاب برای مدت طولانی نباید از 185 درجه سانتیگراد تجاوز کند. در غیر این صورت، الیاف چوب به سرعت در معرض کربن شدن قرار می گیرند و در نتیجه لکه های سیاه و بوی تند تنباکو ظاهر می شوند.
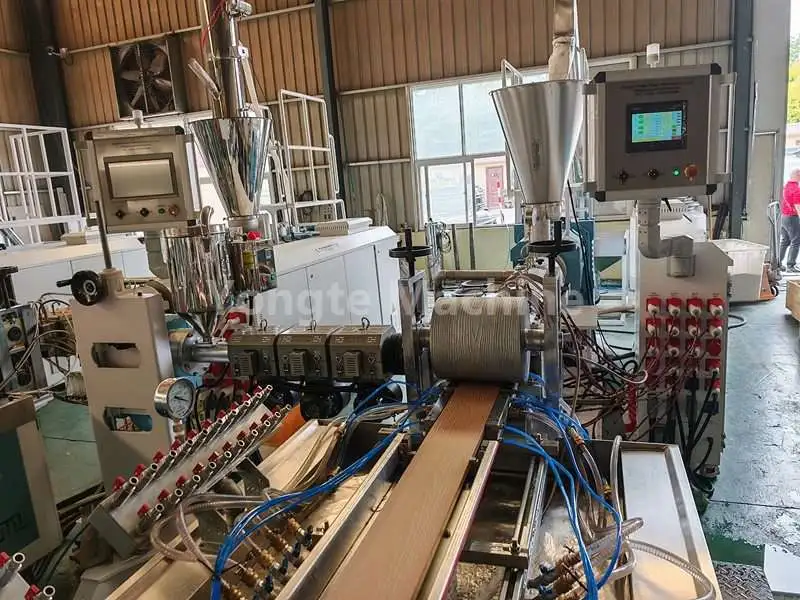
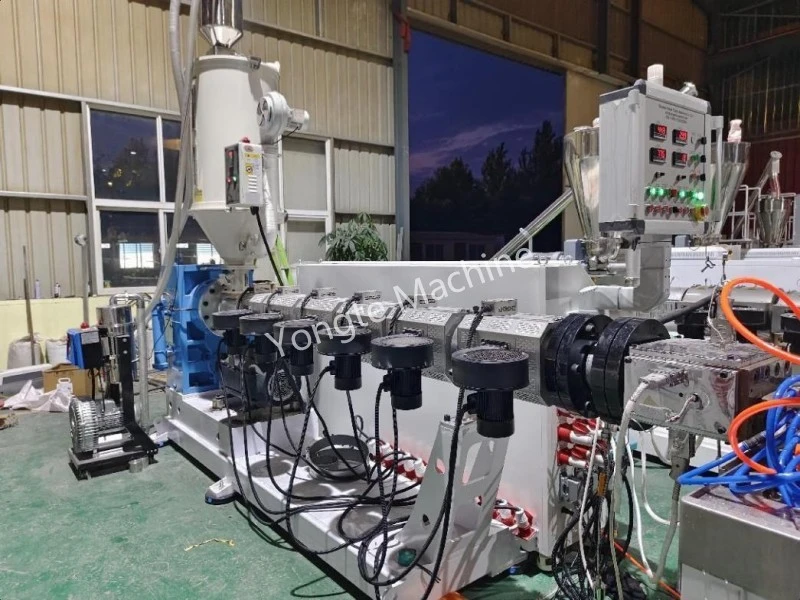
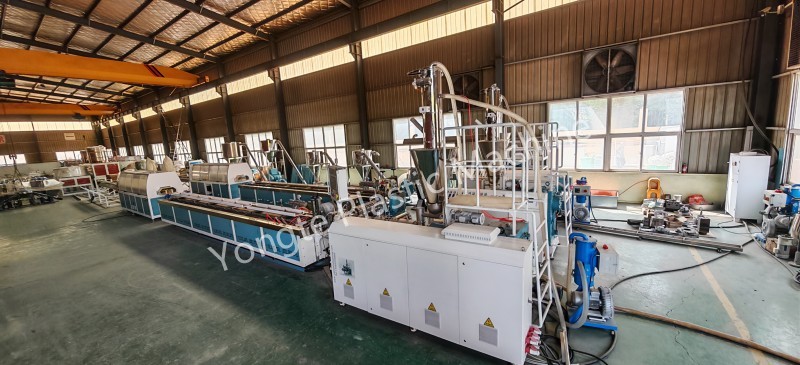
② دستگاه شکل دهی (مخروطی دو مارپیچ SJSZ یا تک پیچ، برای اکسترود کردن عرشه/پروفیل ها با استفاده از گلوله های چوب پلاستیک)
جدول پارامترهای دما اکسترودر پیچ دوقلو مخروطی
|
نوع پارامتر |
بخش بارگیری (واحد: °C) |
محدوده فشرده سازی (واحد: درجه سانتیگراد) |
بخش اگزوز (واحد: درجه سانتیگراد) |
محدوده اندازه گیری (واحد: درجه سانتی گراد) |
دمای سر (واحد: درجه سانتیگراد) |
دمای قالب (واحد: درجه سانتیگراد) |
دمای ذوب اندازه گیری شده (واحد: درجه سانتی گراد) |
|
تنظیم دما |
140 تا 150 |
150 تا 162 |
158 تا 168 |
162 تا 172 |
165 تا 173 |
168 تا 175 |
170 تا 180 |
جدول پارامتر دما برای اکستروژن تک پیچ (لایه سطحی اکسترود شده / نمایه ساده)
|
دسته پارامتر |
بخش بارگیری (واحد: °C) |
محدوده فشرده سازی (واحد: درجه سانتیگراد) |
محدوده اندازه گیری (واحد: درجه سانتی گراد) |
دمای سر (واحد: درجه سانتیگراد) |
دمای قالب (واحد: درجه سانتیگراد) |
|
مقدار را تنظیم کنید |
135 تا 145 |
148 تا 160 |
158 تا 168 |
162 تا 170 |
165 تا 172 |
✅ اصول عملکرد دما
1. تنظیم دما با دمای واقعی مذاب برابر نیست. استفاده از پروب مذاب برای اندازه گیری واقعی دمای مذاب ضروری است. با توجه به تولید گرما ناشی از برش پیچ، دمای مذاب اندازهگیری شده معمولاً 5 تا 12 درجه سانتیگراد از دمای تنظیم شده بیشتر میشود.
2. درجه حرارت در قسمت اگزوز نباید خیلی بالا تنظیم شود. در این منطقه، بخار آب جذب شده و مواد فرار با وزن مولکولی کم در پودر چوب در مقادیر زیادی آزاد می شوند. اگر درجه حرارت در این منطقه بیش از حد بالا باشد، گازها ممکن است به طور پیوسته از مواد مذاب خارج نشوند، که می تواند به آسانی منجر به کف کردن مذاب شود و باعث تخریب حرارتی سطح پودر چوب شود و منجر به کربن شدن شود.
3. دمای قالب باید کمی بالاتر از درجه حرارت در بخش اندازه گیری باشد تا اطمینان حاصل شود که مواد مذاب در هنگام ورود به حفره قالب، جریان پذیری کافی را حفظ می کند، در نتیجه پر شدن و قالب گیری صاف را تسهیل می کند، و تشکیل عیوب حفره ای روی سطح محصول ناشی از جریان پذیری ناکافی را کاهش می دهد. با این حال، دمای قالب نباید بیش از حد بالا باشد، زیرا دمای بیش از حد بالای قالب، سرعت خنکسازی لایه سطحی مواد مذاب را کاهش میدهد و منجر به چسبندگی مواد به سطح قالب (چسبندگی قالب) میشود و به طور بالقوه منجر به تجمع مواد و علائم سوختگی در مناطقی میشود که مواد برای مدت طولانی باقی میمانند.
اخبار مرتبط
- مزایای استفاده از لوله های آبیاری لاستیک در مقایسه با لوله های آبیاری سنتی
- آیا Yongte می تواند خدمات پروژه کلید در دست را برای کارخانه عرشه WPC تامین کند؟
- دستگاه چوب پلاستیک جامد بازیافتی 200x50 میلی متر با موفقیت آزمایش شد
- دستگاه ساخت ستون Yongte WPC با اکستروژن همزمان با موفقیت آزمایش شد
- چگونه می توان از ضایعات فیلم پلاستیکی برای تولید محصولات کامپوزیت چوب پلاستیک (WPC) استفاده کرد؟
- کاربرد برای لوله های لاستیکی فومدار آب نفوذ پذیر
برای من پیام بگذارید